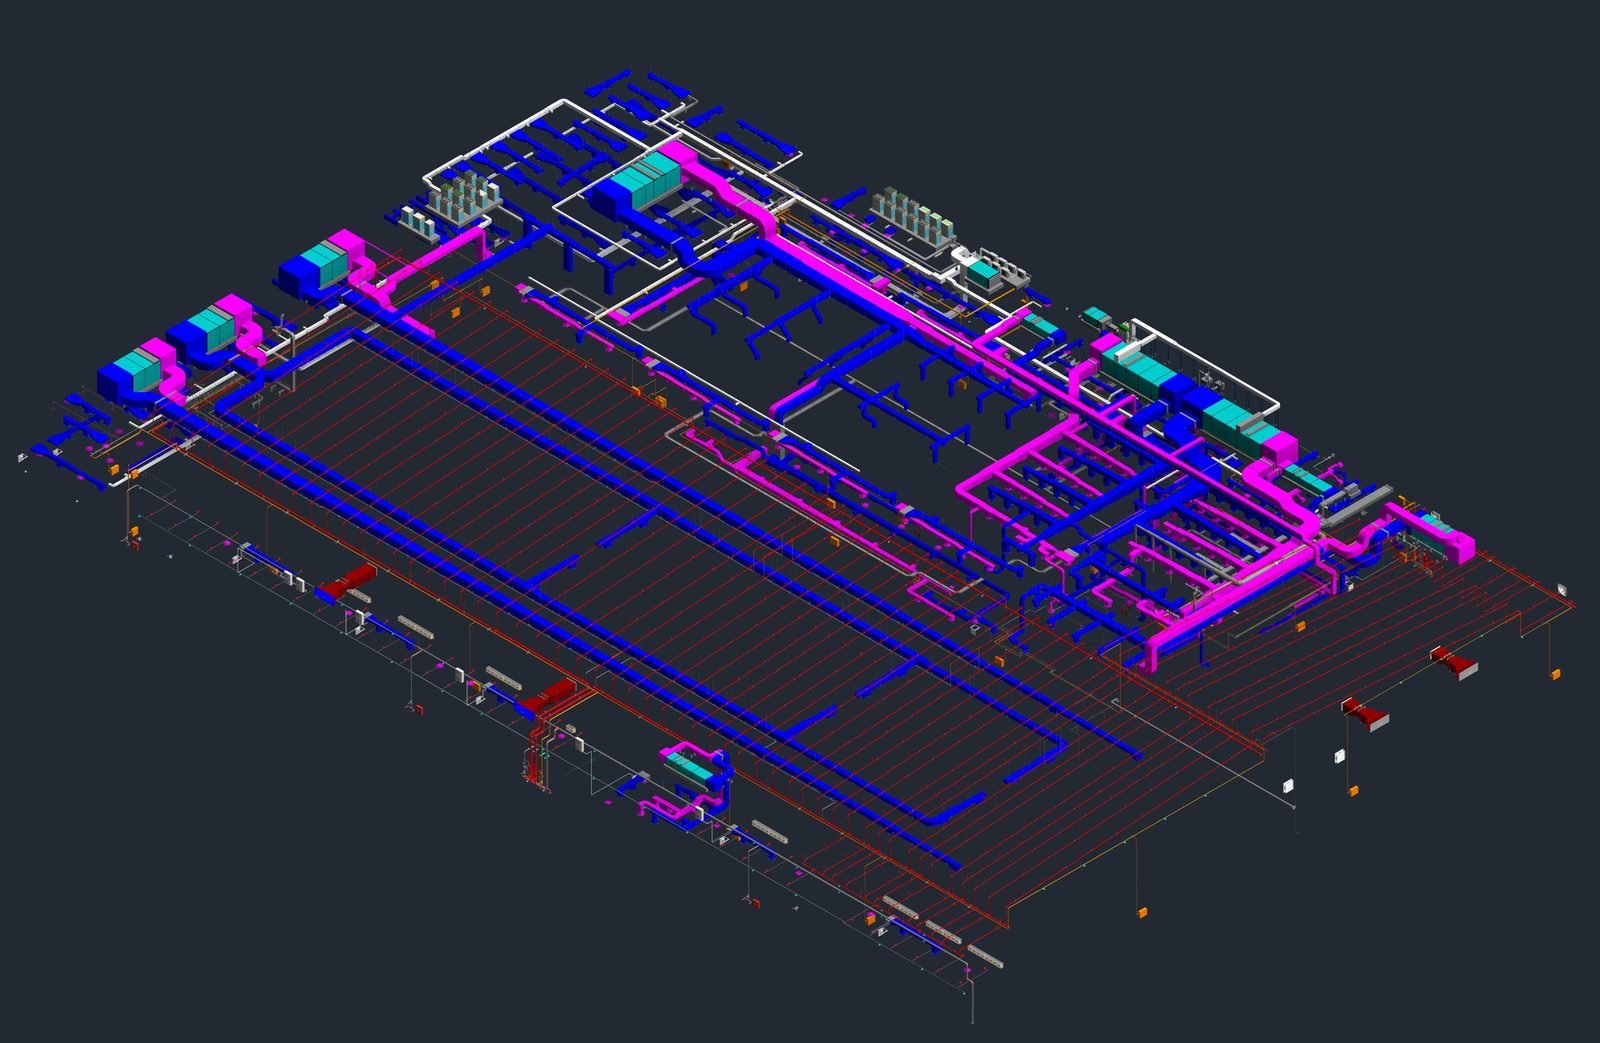

قد يبدو نموذج الحديد مكتملًا عند كل درجة تكبير ومع ذلك لا يصلح للتصنيع. فالعمود في مكانه، والكمرة تتصل به، والمنظور مُقنِع، لكن لا إند بليت ولا مسمار ولا لحام ولا علامة تجميع. هذا نموذج مفيد للتنسيق، لكن المصنِّع لا يستطيع أن يقصّ منه قطعة حديد واحدة.
لهذا الفرق اسم، LOD 400، وتطلبه العقود على نحو متزايد، لكنها لا تعني به الشيء نفسه دائمًا. وفيما يلي ما يتطلبه التعريف فعلًا، وما يعنيه داخل نموذج Tekla، والفحوصات التي نُجريها قبل أن يغادر نموذج الحديد المكتب.
ماذا تقول مواصفة مستوى التطوير
تعرِّف مواصفة مستوى التطوير (LOD Specification) الصادرة عن BIMForum مستويات التطوير، وتحرص على الفصل بين فكرتين يسهل الخلط بينهما: مستوى التفصيل هو مقدار التفاصيل المرسومة في العنصر، أما مستوى التطوير فهو المدى الذي بلغه التفكير في هندسة العنصر ومعلوماته المرفقة، ومن ثَمّ المدى الذي يستطيع بقية الفريق أن يعتمد عليه.
| LOD | ما يحمله العنصر (بتصرف) | ما يعنيه لعضو حديدي |
|---|---|---|
| 300 | يمكن قياس الكمية والمقاس والشكل والموقع والاتجاه. | العضو محدَّد المقاس والموقع، والوصلات غير مُنمذَجة. |
| 350 | ما سبق، مع حدوده مع العناصر المجاورة أو المعتمدة عليه. | مناطق الوصلات وحواف البلاطات والقطع المدفونة وخلوص الخدمات محسومة. |
| 400 | تفصيل كافٍ للتصنيع والتجميع والتركيب. | ألواح ومسامير ولحامات وقطوع ومقوِّيات، مجمَّعة في تجميعات لها علامات، وتُستخرج منها الرسومات وملفات الـ NC (NC). |
| 500 | تمثيل للحالة كما نُفِّذت، مُتحقَّق منه في الموقع. | سجل لما بُني فعلًا، وليس مستوى تصميم أعلى. |

LOD 400 مسؤولية، لا مستوى رسم
لا يستطيع أحد أن يُنمذج وصلة بمستوى التصنيع دون أن يعرف من يصمِّمها. فوفق البند 3.2.3 من ANSI/AISC 303-22 يحدِّد المهندس المسؤول، وصلةً وصلة، أحد ثلاثة خيارات: أن يُظهر المهندس تصميم الوصلة كاملًا، أو أن يختارها مُفصِّل ذو خبرة أو يستكملها من معلومات مرجعية، أو أن يصمِّمها مهندس مرخَّص يعمل لدى المصنِّع. وفي الخيارين الثاني والثالث يجب أن تحمل وثائق التصميم أيضًا القوى، وهل هي أحمال تشغيل أم أحمال مصعَّدة، وهل التصميم بطريقة LRFD أم ASD.
ولذلك يكون نموذج الحديد بمستوى LOD 400 في يد من يحمل تصميم الوصلات ومعلومات التصنيع، وهو عادةً المُفصِّل العامل لدى المصنِّع، وفق معايير تصميم نشرها المهندس. ونموذج الاستشاري الذي يقف عند LOD 350 ليس إخفاقًا، بل كثيرًا ما يكون نقطة التسليم الصحيحة تمامًا.

ما الذي يحمله نموذج Tekla الجاهز للتصنيع
- الأجزاء والتجميعات. كل لوح ومقوٍّ وزاوية تثبيت وملحق هو جزء، وكل جزء ينتمي إلى تجميع واحد. والجزء السائب قطعة لن يصنِّعها أحد.
- المسامير كائنات. المواصفة والرتبة والقطر والطول ونوع الثقب وما إذا كان المسمار مشدودًا مسبقًا، كلها خصائص للمسمار لا ملاحظات على لوحة، فتُعدّ قائمة المسامير عدًّا ولا تُكتب يدويًّا.
- اللحامات كائنات. النوع والمقاس وما إذا كان اللحام في الورشة أو في الموقع. فلحامات الموقع تحكم تسلسل التركيب والوصول، ولذلك تُحسم في النموذج ولا تُكتشف على الهيكل.
- القطوع والثقوب. كل قطع طرفي وكل ثقب لعبور خدمة، محسوم مقابل نموذج الأنظمة الكهروميكانيكية عند LOD 350 أولًا.
- الترقيم. التجميعات المتطابقة تحمل علامة واحدة، ويُشغَّل الترقيم قبل إعداد الرسومات لا بعدها.
- المادة والتشطيب. الرتبة ونظام الدهان والأسطح المتلامسة في وصلات السليب كريتيكال، إذ يجب أن تطابق معالجتها فئة الانزلاق التي افترضها التصميم.
النموذج مصدر كل المخرجات
عند LOD 400 تُستخرج من النموذج رسومات الترتيب العام، ورسومات التجميعات والأجزاء المفردة، وقوائم المسامير والمواد، وملفات الـ NC. وأي تعديل يُجرى على اللوحة لا في النموذج ستمحوه المراجعة التالية. وتُصدَّر بيانات الـ NC للمناشير وخطوط الثقب وآلات القطع عادةً بصيغة DSTV، وهي واجهة الـ NC التي نشرتها رابطة المنشآت المعدنية الألمانية؛ ويذهب النموذج إلى بقية التخصصات بصيغة IFC، المخطط المفتوح المعتمد في ISO 16739-1.

الفحوصات قبل إصدار النموذج
| الفحص | ما يكشفه | متى |
|---|---|---|
| تشغيل الكلاش ديتكشن بين الحديد والأنظمة الكهروميكانيكية والعمارة وفق قواعد الخلوص في المشروع | قطع طرفي أو رأس مسمار أو خلوص تركيب يخترق دكت | قبل الترقيم |
| فحص التجميعات: لا أجزاء سائبة، وعلامة واحدة لكل تجميع متطابق | لوح ملحوم بلا شيء؛ أو علامتان لتجميع واحد | قبل الرسومات |
| فحص المسامير: سُمك الربط والطول ومسافة الحافة وعلامة الشد المسبق | مسمار أقصر من اللازم أو لا يصل إليه مفتاح | قبل الرسومات |
| فحص اللحامات: لكل لحام مقاس ونوع وموقع (ورشة أو موقع) | لحام موقع لم يخطط أحد للوصول إليه | قبل الرسومات |
| مطابقة مراجعة الرسم لمراجعة النموذج | رسم عُدِّل يدويًّا | عند كل إصدار |
| فحص التركيب: نقاط الرفع ووصلات الموقع والتسلسل | قطعة أثقل أو أطول من خطة الرفع | قبل الإصدار |

متى يكون طلب LOD 400 في غير محله
ليس كل عنصر بحاجة إليه، وطلبه في كل مكان يستهلك الوقت دون مقابل. فنموذج التنسيق بمستوى LOD 350 هو المستوى الصحيح لحسم مناطق الأنظمة الكهروميكانيكية قبل تفصيل الحديد. ولا تحتاج التشطيبات المعمارية ضمن حزمة الحديد، ولا الأعمال المؤقتة التي لن يُصنَّع منها شيء، إلى تفصيل تصنيعي. والمواصفة مبنية لتُستخدم عنصرًا عنصرًا: على خطة تنفيذ BIM أن تحدِّد مستوى التطوير لكل عنصر في كل مرحلة، وأن تسمّي المسؤول عنه، وصيغة التبادل.
وهكذا نعمل على الحديد: تصميم الوصلات والتفصيل على Tekla في مكتب واحد، من معايير التصميم إلى الشوب دروينج وملفات الـ NC وتسلسل التركيب، في حزم مثل جسر فعالية MDLBEAST ومركز سيمنس للطاقة. وانظر المنشآت المعدنية لمعرفة النطاق.
أسئلة شائعة
هل LOD 400 هو النموذج الكثير التفاصيل؟
لا. تفصل المواصفة بين مستوى التفصيل، مقدار ما هو مرسوم، ومستوى التطوير، المدى الذي بلغه التفكير في العنصر وإمكان الاعتماد عليه. فالوصلة الكثيرة التفاصيل التي لم يتحقق منها أحد مقابل معايير التصميم ليست LOD 400.
هل يستطيع الاستشاري المصمِّم تسليم حديد بمستوى LOD 400؟
فقط حين يحمل تصميم الوصلات ومعلومات التصنيع. فالبند 3.2.3 من AISC 303-22 يسمح للمهندس بأن يصمِّم الوصلة، أو أن يستكملها مُفصِّل من معايير محددة، أو أن يفوِّضها إلى المهندس المرخَّص لدى المصنِّع. ويكون نموذج LOD 400 عند من يحمل تلك المسؤولية.
هل LOD 500 نموذج أكثر تفصيلًا من LOD 400؟
لا. يصف LOD 500 تمثيلًا مُتحقَّقًا منه في الموقع لما بُني فعلًا. فهو يتعلق بالتحقق الميداني لا بزيادة التفاصيل.
ماذا يجب أن تقول خطة تنفيذ BIM عن مستوى التطوير؟
جدول عناصر النموذج: مستوى تطوير كل عنصر في كل مرحلة، والمسؤول عنه، وصيغة التبادل، IFC للتنسيق، والنموذج الأصلي مع ملفات DSTV للتصنيع.